分光测色仪在纺织行业中的应用与发展
近年来,各行各业对于产品品质的要求越来越高。特别是在纺织领域,确保每一批产品的色彩一致性至关重要。而分光测色仪作为颜色测量工具,在这一过程中扮演了极其重要的角色。
引入话题:色彩管理的重要性 色彩不仅是消费者选择服装、纱线等商品的主要因素之一,更是传递品牌文化与理念的有效载体。对于纺织企业而言,在生产环节精确控制纤维和织物的颜色显得尤为重要。而分光测色仪通过检测样品的光源反射特性来测量颜色,能够提供准确可靠的颜色数据。
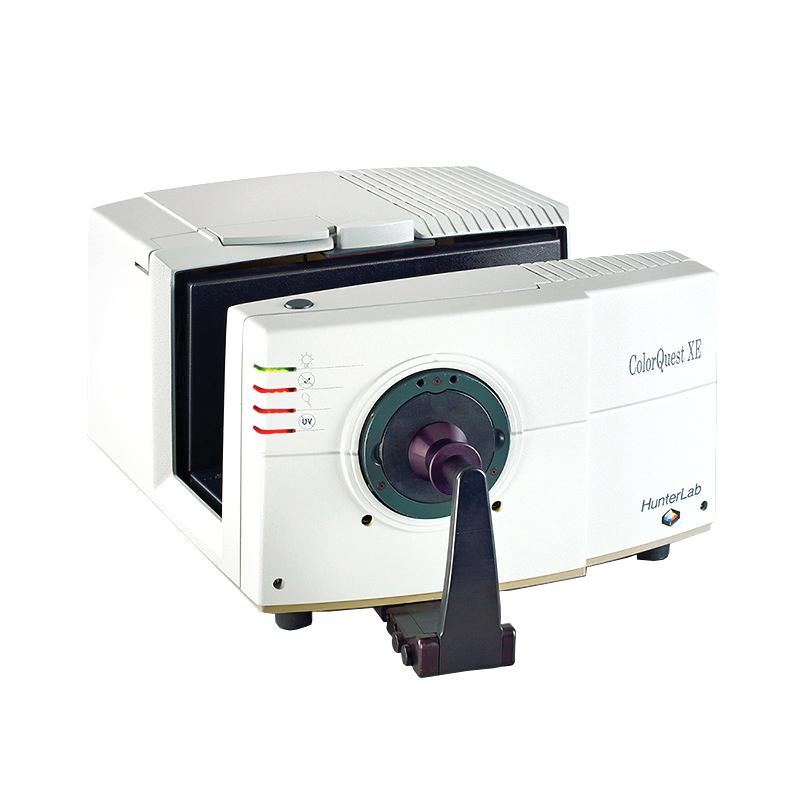
主体论述:分光测色仪的应用场景与优势 1. 原材料检验 在原料采购过程中使用分光测色仪可以帮助企业快速识别并剔除不符合标准的材料。例如,面对市场上良莠不齐的竞争者时,如何确保进厂纤维的色彩符合要求?借助于这种仪器进行测量分析,可以避免因颜色差异而造成巨大的经济损失。
生产过程控制 在纺织品制造过程中,每一道工序都会影响最终产品的外观质量。从纺纱、上色到裁剪缝合等多个环节都需要严格的质量把控。分光测色仪能够实时监测各阶段色彩变化情况,并及时调整参数以保证批次间的均匀性。
成品检测与仲裁 为确保纺织品在市场上能够获得一致性的评价,需要对其各项物理性能进行严格检验。其中颜色的一致性和准确性是不可忽视的关键点之一。通过使用分光测色仪对成品进行比对测试,则可有效避免因为主观偏见导致的误判。
技术创新驱动行业发展 随着科学技术的进步,越来越多的新功能被集成到了这台精密仪器之中。例如,最新一代的产品能够实现在线监测、自动化采集数据等功能,在提高工作效率的同时还减少了人为因素引起的误差。
未来趋势展望 可以预见,在可预见的将来,数字化转型将为纺织产业带来新的机遇和挑战。利用云计算与大数据等技术手段分析整理海量历史记录,进而形成智能化决策支持系统将成为行业发展的必然方向。
综上所述,从原辅材料采购到最终产品的各个环节中均离不开分光测色仪的支持作用。它不仅提升了整个生产链条上的运作效率,而且还为消费者带来了更好的使用体验。因此可以说,在追求卓越品质的道路上,这款神奇的小设备无疑起到了桥梁般的作用。